


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-14 Origen: Sitio


La elección de un protector antiadherente nunca es un simple detalle menor del embalaje. Más bien, sirve como una variable crítica que dicta las tasas de rendimiento en la fabricación de productos electrónicos modernos. Una falla en un solo revestimiento puede provocar fácilmente cuellos de botella catastróficos en la producción. Hoy en día, la industria continúa avanzando rápidamente hacia tolerancias increíblemente estrictas. Los procesos que implican troquelado avanzado y montaje en sala blanca exigen una ejecución impecable en cada paso. Los componentes sensibles requieren entornos de fabricación completamente libres de contaminantes microscópicos. Los circuitos impresos flexibles y los adhesivos ópticamente transparentes simplemente no pueden tolerar la contaminación por partículas.
Este artículo ofrece una comparación objetiva y respaldada por datos entre sustratos de polímero y celulosa. Los equipos de adquisiciones e ingeniería descubrirán exactamente cómo alinear los materiales de revestimiento directamente con entornos de ensamblaje específicos. Proporcionamos información útil para optimizar el próximo lanzamiento de su producto. Aprenderá a navegar por estrictos requisitos de cumplimiento, prevenir fallas de materiales y salvaguardar la integridad del producto de manera efectiva.
La falla del revestimiento afecta sus resultados de inmediato. Una mala elección del revestimiento conduce directamente a una transferencia de adhesivo no deseada. Este defecto ocurre cuando el recubrimiento de liberación falla química o mecánicamente. El adhesivo se adhiere permanentemente al respaldo del revestimiento. Este fallo destruye el componente electrónico incluso antes de que llegue a la línea de montaje. Los daños por descargas estáticas plantean otra grave amenaza. Quitar un revestimiento mal elegido genera una tensión estática masiva. Este repentino pico de voltaje fríe fácilmente los sensibles microprocesadores cercanos. La distorsión óptica también arruina los costosos ensamblajes de pantalla. Las superficies rugosas del revestimiento imprimen su textura microscópica directamente en adhesivos suaves. Esta impresión crea defectos muy visibles en las pantallas OLED modernas.
Los ingenieros deben reconocer exactamente cómo estas cuestiones destruyen los márgenes de beneficio. Debes establecer estrictos criterios de éxito. ¿Cómo es una integración exitosa de un transatlántico? Un proceso altamente optimizado mantiene una fuerza de liberación perfectamente consistente. Medimos esta consistencia en todo el largo del rollo. Las fuerzas de liberación erráticas provocan picos de tensión durante el desenrollado. Estos picos estiran o rompen delicadas cintas electrónicas. Además, una integración exitosa garantiza cero contaminación en toda la planta de producción. Finalmente, garantiza una profundidad de troquelado de alta precisión. Usted logra un corte de besos preciso sin causar desgaste prematuro del yunque en sus máquinas.
Evaluamos dos sustratos principales para lograr estas métricas críticas. Las películas a base de polímeros lideran el mercado de precisión de alta gama. El tereftalato de polietileno (PET) sigue siendo la principal opción de polímero. Las opciones basadas en celulosa dominan aplicaciones más amplias y menos sensibles. Glassine y Polycoated Kraft representan las opciones estándar de celulosa. Ambos materiales ofrecen distintas ventajas dependiendo de sus parámetros de ingeniería exactos.
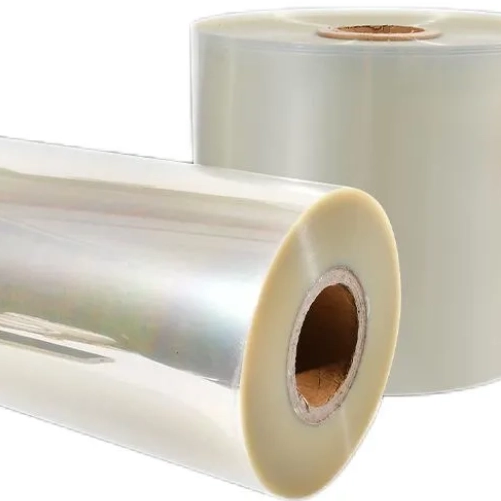
Definamos los tipos estándar de Papel antiadherente utilizado en toda la industria. Los fabricantes suelen confiar en Glassine y Polycoated Kraft (PCK). Glassine se somete a un extenso proceso de calandrado. Los pesados rodillos de acero comprimen las fibras de pulpa de madera bajo una presión extrema. Esta compresión crea una superficie densa y lisa ideal para el recubrimiento de silicona. Polycoated Kraft agrega una fina capa protectora de plástico de polietileno. Esta capa de plástico sella eficazmente la superficie del papel naturalmente porosa.
¿Dónde destacan estos materiales de celulosa? Ofrecen una importante rentabilidad para tiradas de producción de gran volumen. Los proyectos que presentan requisitos de baja sensibilidad se benefician enormemente de este material. Las fibras de celulosa natural disipan la electricidad estática de forma bastante natural. Esta característica proporciona un riesgo de descarga electrostática (ESD) mucho menor desde el primer momento. Los trabajadores también encuentran los soportes de papel excepcionalmente fáciles de manejar. Los procesos de ensamblaje manual se benefician enormemente del agarre ligeramente texturizado de los sustratos de papel.
Sin embargo, la fabricación de productos electrónicos modernos expone varias limitaciones críticas. La celulosa absorbe fácilmente la humedad del entorno circundante de la fábrica. Esta rápida absorción conduce directamente al rizado. Provoca graves deformaciones dimensionales en la línea de montaje automatizada. El material también genera polvo de celulosa microscópico durante las operaciones de corte de bordes. Esta contaminación resulta muy inadecuada para las salas blancas ISO Clase 5. Finalmente, la variación inherente del espesor afecta en gran medida el troquelado rotativo de precisión. Las prensas de banda estrecha luchan con calibres de papel inconsistentes. Los operadores ajustan constantemente la presión de corte para evitar dañar los componentes subyacentes.
Las películas de tereftalato de polietileno dominan por completo los sectores de fabricación de precisión. Los proveedores los recubren utilizando productos químicos de superficie especializados. Aplican sistemas avanzados de liberación de silicona o sin silicona. Las ventajas de rendimiento resultantes siguen siendo sustanciales y altamente mensurables. El PET orientado biaxialmente proporciona una increíble estabilidad interna. Carece de plastificantes volátiles, evitando por completo la desgasificación no deseada.
El PET cuenta con una topografía superficial ultrasuave. Los valores de rugosidad de la superficie siguen siendo excepcionalmente bajos en comparación con el papel. Esta suavidad es fundamental para los adhesivos ópticamente transparentes (OCA). Las pantallas de los teléfonos inteligentes modernos exigen una claridad adhesiva impecable sin texturas de 'piel de naranja'. La alta resistencia a la tracción previene fácilmente las roturas de la banda. La maquinaria peladora automatizada de alta velocidad requiere una inmensa resistencia del material. Además, las películas de polímeros garantizan que no se desprendan partículas. Se integran perfectamente en los protocolos ISO más estrictos para salas blancas.
¿Por qué es el ¿ Película de liberación PET de 50 μm muy especificada hoy en día? Los ingenieros confían en él en gran medida como base estándar absoluta. Proporciona el equilibrio óptimo de rigidez física. Los equipos de autodispensación exigen un respaldo rígido para funcionar correctamente. Una película de 50 micrones navega perfectamente por las placas despegables afiladas. También conserva suficiente flexibilidad para un formateo eficiente del rollo. A pesar de estos enormes beneficios, los equipos deben afrontar ciertas compensaciones específicas. Se enfrentará a costes de materia prima notablemente más elevados. También se enfrenta a la estricta necesidad de tratamientos antiestáticos diseñados. El polímero no tratado genera cargas triboeléctricas peligrosas durante el pelado rápido.
Seleccionar el sustrato adecuado exige analizar resultados de ingeniería específicos. el directo La comparación de la película antiadherente de PET y el papel antiadherente resalta marcadas diferencias operativas. Los equipos de adquisiciones no pueden confiar únicamente en el precio. Debe alinear las propiedades físicas del material directamente con las condiciones de fábrica. Utilizamos la siguiente matriz para delinear métricas de desempeño cruciales.
Comparación de rendimiento del sustrato del revestimiento de liberación
| Característica de rendimiento | Película de liberación de PET | Papel de liberación (Glassine / PCK) |
|---|---|---|
| Derramamiento de partículas | Casi cero (compatible con salas blancas) | Moderado a alto (genera polvo de celulosa) |
| Precisión de troquelado | Excelente (calibre duro y uniforme) | Regular a Bueno (la variación del espesor requiere tolerancias más amplias) |
| Resistencia a la humedad | Superior (No afectado por la humedad) | Pobre (propenso a rizarse y a absorber los bordes) |
| Suavidad de la superficie | Ultraliso (Ideal para adhesivos ópticos) | Texturizado (Puede imprimir sobre adhesivos suaves) |
| Generación estática | Alto (Requiere revestimiento antiestático) | Bajo (la humedad natural ayuda a la disipación) |
El PET proporciona cero desprendimiento y propiedades de desgasificación excepcionalmente bajas. Mantiene los entornos de fabricación sensibles completamente impecables. Los dispositivos médicos y los módulos de cámaras de precisión requieren esta limpieza absoluta. El papel invariablemente genera micropolvo durante el corte de los bordes. También presenta riesgos potenciales de transferencia de silicona. Las superficies naturales más rugosas requieren capas de silicona sustancialmente más gruesas. Las capas más gruesas a veces transfieren residuos no deseados a la capa adhesiva.
El PET presenta un calibre notablemente duro y uniforme. Esta uniformidad permite a los ingenieros lograr cortes precisos y consistentes. La hoja del troquel corta el adhesivo perfectamente sin penetrar el revestimiento. El papel posee un soporte significativamente más suave. Esta textura más suave crea una ventana mucho más estrecha para una presión óptima del troquel. Corre el riesgo de que el adhesivo se desangre con frecuencia. También podría provocar una perforación catastrófica del revestimiento. Un revestimiento cortado detiene instantáneamente las líneas de montaje automatizadas.
El PET permanece muy estable bajo una intensa exposición al calor. Los ciclos de horneado a alta temperatura no deforman la película de polímero. No se ve afectado en absoluto por cambios repentinos de humedad ambiental. El papel se encoge o se expande notablemente junto con los cambios de humedad ambiental. Un piso de fábrica húmedo fácilmente hace que los soportes de papel se agiten. Los revestimientos ondulados desalinean completamente los componentes durante las operaciones robóticas de recogida y colocación.
La transición de materiales presenta distintos desafíos operativos. Los gerentes de fábrica deben actualizar sus procedimientos operativos estándar en consecuencia. Podemos clasificar estos desafíos de transición en tres riesgos principales.
Los equipos de ingeniería deben aplicar una lógica estricta al combinar sustratos. El exceso de ingeniería innecesario desperdicia su valioso presupuesto. Por el contrario, la ingeniería insuficiente crea tasas de falla de producto inaceptables. Utilice las siguientes pautas para optimizar su proceso de adquisición de manera efectiva.
Cuándo especificar el papel de autorización:
Cuándo especificar una película protectora de PET:
Próximos pasos: Aconsejamos a los gerentes de adquisiciones que soliciten rollos de muestra con anticipación. Realice siempre pruebas de tensión rigurosas en su maquinaria de conversión específica. Realizar pruebas exhaustivas de calificación de troqueles. Verifique la coherencia de la fuerza de liberación antes de autorizar compras al por mayor.
La elección entre películas poliméricas y papeles de celulosa requiere una gestión de riesgos calculada. Dicta directamente las estrategias de optimización del rendimiento en toda la fábrica. Los equipos de adquisiciones deben considerar los revestimientos antiadherentes como componentes de fabricación altamente activos.
Las opciones de celulosa sirven de forma fiable en componentes periféricos. Sin embargo, la ingeniería de precisión hoy en día impone estándares completamente diferentes. Las estrictas exigencias de la electrónica miniaturizada moderna cambian toda la ecuación. Los estrictos requisitos de claridad óptica hacen que las películas de polímeros sean definitivamente más seguras para los conjuntos de núcleos.
Tome medidas inmediatas consultando estrechamente con sus ingenieros de materiales. Planifique cuidadosamente un análisis integral del costo de las fallas. Compare estos costos de fallas graves directamente con el precio bruto por metro cuadrado del revestimiento seleccionado. La selección inteligente del sustrato protege enormemente la reputación de su marca.
R: Generalmente no, debido al desprendimiento de partículas pesadas de las fibras de papel naturales. El papel antiadherente al cortar y troquelar genera constantemente polvo de celulosa microscópico. Esta contaminación viola gravemente los estrictos estándares ISO para salas blancas. Si el papel sigue siendo absolutamente necesario, el papel kraft fuertemente recubierto de polietileno (PCK) limita la pérdida de papel. Sin embargo, el PET sigue siendo la opción estándar definitiva para entornos de salas blancas sensibles.
R: Proporciona la rigidez exacta requerida para los aplicadores de etiquetas automatizados de alta velocidad. Una película de 50 μm navega perfectamente por las placas despegables apretadas sin romperse ni estirarse. Al mismo tiempo, sigue siendo lo suficientemente delgado como para maximizar la longitud total del rollo. Este equilibrio crítico reduce los cambios frecuentes de rollo al tiempo que garantiza una dosificación precisa durante las operaciones de montaje rápidas.
R: El PET estándar sin tratar genera voltajes estáticos peligrosos durante el pelado a alta velocidad. Sin embargo, las películas de PET especializadas para electrónica evitan este problema por completo. Los fabricantes los tratan directamente con recubrimientos antiestáticos (AS) de ingeniería. Estos tratamientos especializados mantienen la resistencia eléctrica de la superficie estrictamente dentro de umbrales seguros, normalmente entre $ 10 ^ 6 $ y $ 10 ^ 9 $ ohmios.
R: El PET permite fuerzas de liberación altamente consistentes y perfectamente uniformes. El revestimiento antiadherente se asienta sobre una superficie perfectamente plana y no porosa. Esto permite una afinación exacta desde un lanzamiento ultraligero hasta un lanzamiento pesado. El papel presenta una superficie naturalmente porosa. Se requiere sustancialmente más recubrimiento para llenar los huecos microscópicos, lo que genera variaciones menores de fuerza a lo largo del rollo.


